

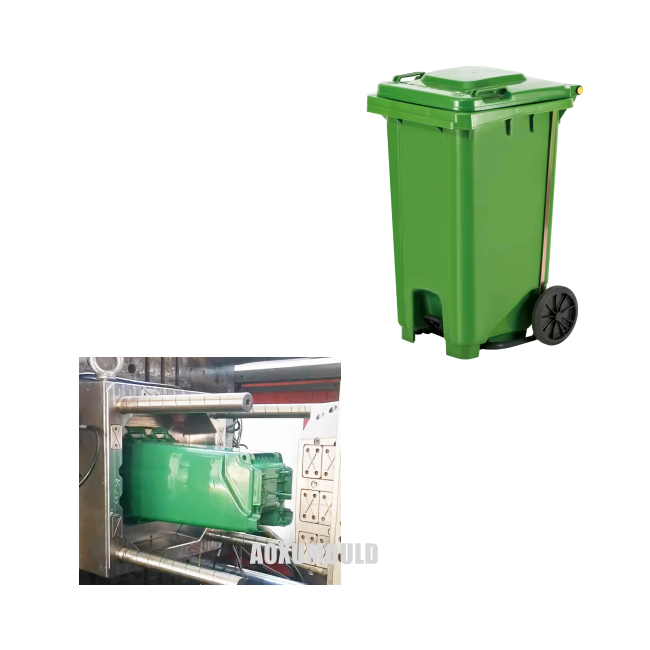
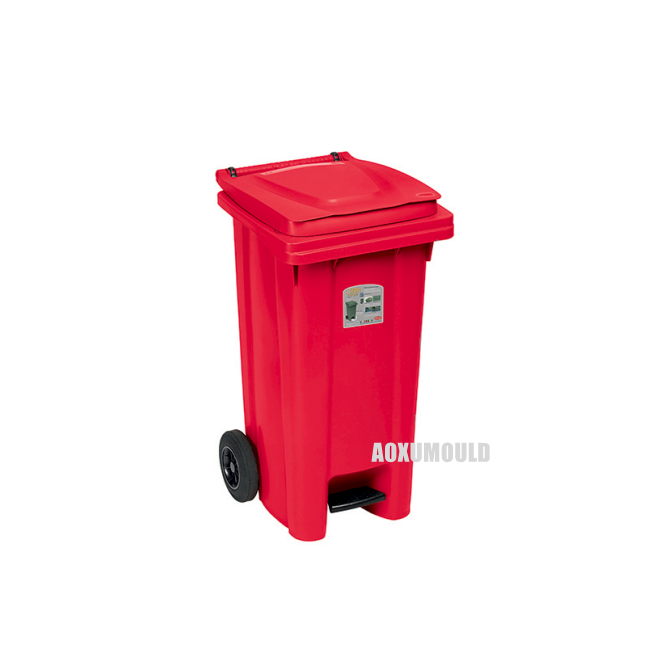
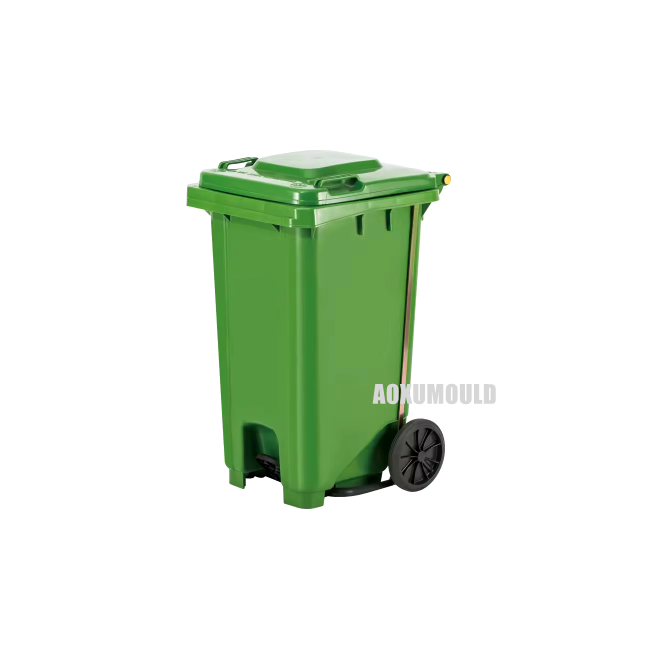
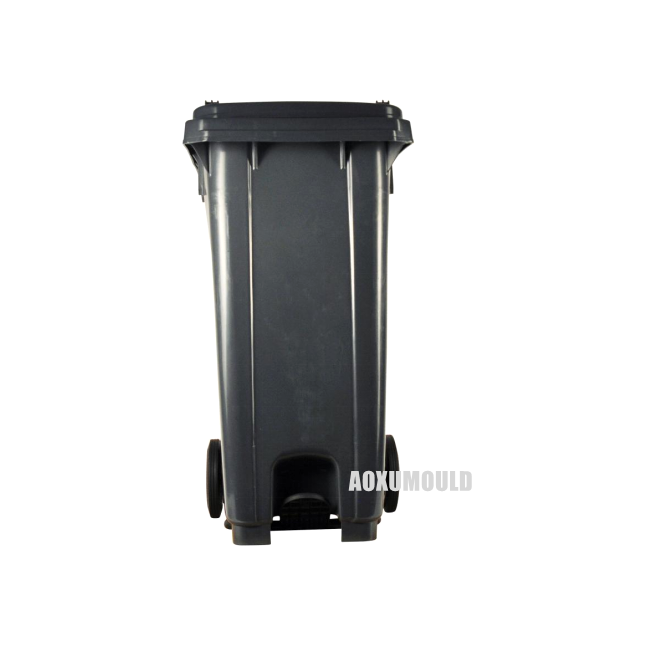
Especificacions de motlles
|
Nom de motlle |
Motlle de paperera de plàstic de 360L |
|
Material del producte |
HDPE, plàstic |
|
Mida del producte |
878x596x1098mm |
|
Capacitat del producte |
360 litres |
|
Material de motlle per a la cavitat & . nucli |
P20, 718, 2738 |
|
Núm. De la cavitat |
1 cavitat |
|
Sistema d’injecció |
Portes obertes de corredor calent/portes |
|
Màquina d'injecció adequada |
3300T |
|
Mida de motlle |
1580x1250x1500mm |
| Pes de motlle |
23500T |
|
Motlle Lifetime |
més de 300, 000 PCS |
|
T1 temps |
Un cop finalitzat el disseny, 55 dies |
TellTipicalDimensionsFoA 360L PúltimicBa:
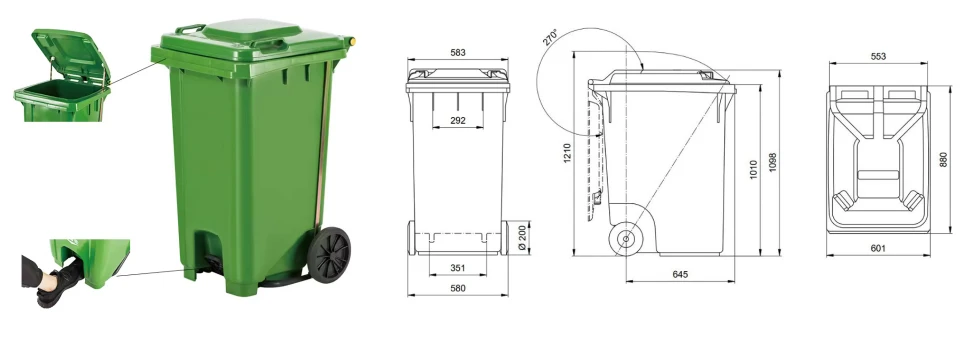
La paperera de rodes de plàstic de 360L (aproximadament 95 de galó EUA) és un cavall de treball estàndard per a la recollida de residus comercials i municipals, dissenyat per a la durabilitat i el maneig eficient . Les seves dimensions estan optimitzades per a la capacitat, l'estabilitat, l'elevació mecànica i la maniobrabilitat manual .
1. Alçada general: normalment oscil·la entre 1070 mm a 1120 mm (42 . 1 a 44 . 1 polzades) . Aquesta alçada permet accedir fàcilment quan dipositi residus mentre manté un centre baix de gravetat per estabilitat quan estigui ple. La tapa afegeix aproximadament 100-120 mm (4-5 polzades) a l'alçada quan s'obre completament.
2. Diàmetre del cos principal (superior): el diàmetre extern al punt més ampli, normalment just a sota de la vora, és habitualment de 585 mm a 615 mm (23 . 0 a 24 . 2 polzades). Aquesta dimensió és fonamental per a la compatibilitat amb els elevadors automatitzats en vehicles de recollida, que requereixen amplades normalitzades per agafar la paperera de manera segura.
3. Diàmetre del cos principal (base): La base és significativament més estreta per millorar l'estabilitat i facilitar la nidificació durant l'emmagatzematge o el transport . Els diàmetres externs a la base mesuren normalment 480 mm a 510 mm (18 . 9 a 20 . 1 polzades). Aquest perfil de connexió també ajuda al procés d’expulsió de modelat per injecció.
4. Amplada de la disposició: la distància entre els centres de les dues rodes grans és crucial per a l'estabilitat i el rodatge . que generalment entra dins de 490 mm a 520 mm (19. 3 a 20 . 5 polzades). Les rodes són normalment grans, d’uns 200 mm a 250 mm de diàmetre de 8 a 10 polzades), per manejar un terreny rugós i càrregues pesades.
4. Longitud general (amb rodes i mànec): la longitud total, mesurada des de la part frontal del cos de la paperera fins a la part posterior del mànec estès, és normalment de 710 mm a 760 mm (28 . 0 a 29 . 9 polzades). El mànec sobresurt cap enrere per aproximadament 150-200 mm (6-8 polzades) de la paret posterior de la paperera.
4. gruix de paret: el modelat per injecció permet un gruix de paret precís i consistent . Les parets del cos principal són normalment 3 . de 5 mm a 5 . 0 mm de gruix. Les zones d’estrès crític com les carcasses de l’eix de la roda, els punts d’enganxament del mànec i la interfície RIM/tapa sovint es reforcen amb costelles o un gruix augmentat localment (fins a {{5} mm) per a una integritat estructural millorada.
4. Estructura de la vora: la vora superior és robusta i brilla externament per proporcionar una superfície de segellat segura per a la tapa i un punt de control fort per als elevadors . La seva amplada externa (llavis) sol ser de 15 mm a 25 mm (0 . 6 a 1 .} 0 polzada). El diàmetre intern de la vora (obertura real per a residus) és d'aproximadament 540 mm a 570 mm (21,3 a 22,4 polzades).
5. Dimensions de la tapa: la tapa hinged coincideix estretament amb el diàmetre del cos superior . El seu diàmetre és lleugerament més gran que el diàmetre superior del cos per superposar -se, normalment de 600 mm a 630 mm (23 . 6 a 24 . 8 polzades). El gruix de la tapa és similar al cos, al voltant de 4-5 mm, sovint amb costelles reforçadores a sota.
6. Pooprint (base): la petjada de base rectangular, definida per les vores inferiors i les posicions de la roda, sol ser de 520 mm x 580 mm a 550 mm x 610 mm (20 . 5 x 22 . 8 en 21,7 x 24,0 polzades). Els peus o els corredors eleven lleugerament la base del terra.
7. Apilament/Alçada de nidificació: quan es nidifica dins d'una paperera buida idèntica per a l'emmagatzematge/transport, la llanta superior s'asseu significativament més baixa . L'alçada visible quan es nidifica és normalment de 700 mm a 750 mm (27 . de 6 a 29,5 polzades), aconseguida a través del disseny del cos taper.
8. Esborrany Angles: crític per a l'alliberament de motlle, els angles de l'esborrany subtils (0 . 5 graus - 2 grau) s'incorporen a totes les superfícies verticals, contribuint lleugerament a la cònica de dalt a baix.
9. Toleràncies: Les toleràncies dimensionals per a les papereres modificades per injecció produïdes en massa es troben normalment en el rang de ± 2mm a ± 5mm (± 0 . 08 a ± 0,2 polzades) per a característiques crítiques com els diàmetres i les altures.
Aquestes dimensions representen estàndards comuns de la indústria per a una paperera de rodes relacionades amb la injecció de 360L, assegurant la funcionalitat, la compatibilitat amb els sistemes de recollida, la força estructural i la fabricació eficient . Les mesures exactes poden variar lleugerament entre els fabricants basats en disseny de motlles específics i estratègies de reforç .
Característiques estructurals deA 360L papereraMesuLD

1. paret fina: Per estalviar materials i costos, el gruix de la paret del barril sol ser dissenyat per ser relativament prim (e . g {{2} mm) . Això imposa requisits elevats al sistema de refrigeració del motlle i al control del procés de modelat d'injecció (com ara la pressió i la prevenció de la reducció) .}}}}}}}}}}}}}}}}
2. Cavitat profunda: el barril és molt profund . L'angle d'expulsió ha de ser suficient (normalment per sobre de 2-3 graus), en cas contrari
{3. Ribes de reforç: Per millorar la rigidesa i la resistència a la deformació, les costelles de reforç denses normalment es dissenyen a la part inferior del barril i els costats del cos del barril . Això augmenta la dificultat del processament de motlles (sobretot polit) i la complexitat de la desmuntatge .
4. Obertura de la galleda i vora de la galleda: és necessari garantir la força i la plana, i es pot implicar una estructura del nucli lliscant .
5. Estructura inferior: Pot haver-hi patrons anti-slip, forats de drenatge, forats de muntatge de rodes, etc . Estructures de motlle corresponents (com ara insercions, espaciadors, lliscants)
Fit de la tapa de la galleda: si s’inclou la tapa de la galleda (generalment produïda per separat), el disseny de l’obertura de la galleda ha de tenir en compte la precisió d’ajust amb la tapa .
Quin tipus de plàstic s’utilitza per fer una paperera de 360L?

Paperera 360L produïda amb material HDPE
La paperera 360L es fabrica mitjançant polietilè d’alta densitat (HDPE) mitjançant processos de modelat per injecció . Aquest material garanteix una durabilitat excepcional, una resistència d’impacte i un rendiment a llarg termini tant en entorns interiors com exteriors .
1. Material:
- HDPE (polietilè d'alta densitat)
- Estabilitzat UV per evitar la degradació de l'exposició al sol .
- Resistent als productes químics, la corrosió i les temperatures extremes (-30 grau a 60 graus) .
2. Especificacions de disseny:
- Capacitat: 360 litres (95 galons)
- Opcions de color estàndard: color verd, negre, blau o personalitzat .
- Base i parets reforçades per a la integritat estructural .
- Handles ergonòmiques i vores suaus per a la manipulació segura .
3. Avantatges funcionals:
- WeatherProof & . Waterproof: adequat per a ús exterior (e . g ., parks, carrers) .
- Neteja fàcil: la superfície no porosa impedeix la tinció i el creixement bacterià .
- Disseny apilable (per a papereres buides) per estalviar l'espai d'emmagatzematge/transport .
4. compliment i certificacions:
- compleix els estàndards de la UE (EN 840) per als contenidors de residus mòbils .
- Material reciclable (100% HDPE) s'alinea amb les regulacions ambientals .
5. Accessoris opcionals:
- Classes bloquejables (per evitar l'accés no autoritzat) .
- rodes (2 o 4 unitats) per a la mobilitat .
- Mecanisme de pedal de peu (operació de mans lliures) .
Procés de modelat per injecció per aAPaperera de plàstic de 360L(Prova per motlle de paperera 360L)
1. Preparació de material:
Selecció de resina: els pellets/grànuls de polietilè (HDPE) verge o reciclat (HDPE) són el material primari escollit per la seva excel·lent resistència a l’impacte, resistència química, durabilitat, resistència al temps i reciclabilitat-essencial per a papereres grans i exteriors .}
Assecat: els pellets HDPE es carreguen en una tremuja i s’assequen normalment en un assecador deshumidificant per eliminar la humitat (que pot causar defectes) abans d’entrar a la bóta de modelat d’injecció .
Colorant/additius: Masterbatch Colorants (per aconseguir el color de la paperera desitjat, sovint negre, verd o gris) i els additius necessaris (com els estabilitzadors UV per a ús exterior o agents antiestàtics) es barregen a fons amb els pellets de resina base .
2. plasticació:
El pellets secs i barrejats alimentació de gravetat de la tremuja al barril escalfat de la màquina de modelat per injecció .
Un cargol recíproc rotatiu dins del canó transporta els pellets cap endavant .
A mesura que els pellets es mouen per zones de barril escalfades (normalment de 180 graus - 230 grau / 356 graus f - 446 grau f per a hdpe), fricció i conducta de calor (plàstica) en un polímer moleno homogeni, viscós .
3. Fixació de motlles:
El motlle gran, complex, de dues parts (o múltiples parts amb tobogans/nuclis), dissenyat específicament i mecanitzat per a la forma de la paperera 360L (incloses les costelles, les nanses, els detalls de la llanta i les rodes/muntat
La unitat de subjecció exerceix força massiva (centenars o fins i tot milers de tones) per tancar fermament i mantenir les meitats del motlle unides sota pressió extrema durant la injecció . Aquesta força impedeix que el motlle parpelleja (filtrant plàstic a la línia de separació) .
4. injecció & . embalatge:
El cargol recíproc es mou cap endavant com un plunger, injectant el HDPE fos a alta pressió (normalment 800 - 1500 bar / 11, 600 - 21, 750 psi) a través de la boquilla de la màquina, a la brossa, corredors i portes, finalment omplint la cavitat del motlle complex (necessària per a la força), la fase d'injecció requereix una mida important (volum de plàstic injectat) i alta pressió d'injecció/temps .
Immediatament després que la cavitat s’ompli, el cargol manté la pressió d’embalatge (manteniment de la pressió) durant un temps establert . Això obliga el material fos addicional a la cavitat a compensar la contracció a mesura que el plàstic comença a refredar i solidificar
5. refrigeració:
Un cop envasada la cavitat, el plàstic fos dins del motlle ha de solidificar . Aquesta és la fase més llarga del cicle per a una part gran com una paperera de 360L .
El refrigerant (normalment aigua o oli) circula pels canals de refrigeració dissenyats minuciosament a tot l’acer del motlle .
El refredament eficient és fonamental per minimitzar el temps del cicle, controlar la pàgina de control i aconseguir la cristal·lització uniforme / encongiment . El temps de refrigeració pot oscil·lar des de diversos minuts per una part tan gran . La temperatura del motlle està precisament controlada (normalment de 10 graus {{3} graus / 50 graus f {{{5} graus f per a HDPE)
6. Recuperació de cargol:
Mentre que la part del motlle es refreda, el cargol gira i es retracta, dibuixant pellets frescos de la tremuja al barril . Aquesta acció es fon i prepara el següent tret de material per al cicle posterior .
7. obertura de motlles & . Expulsió:
Després que s'hagi transcorregut el temps de refrigeració predeterminat, la unitat de subjecció obre les meitats del motlle .
Els pins o plaques d’expulsió, activats pel sistema d’expulsió de la màquina, empenyen la paperera solidificada de la cavitat del motlle . Un disseny minuciós garanteix que la part gran, relativament flexible
8. eliminació de peces & . post-processament:
La paperera expulsada s’elimina manualment o robòticament de l’àrea de motlle .
Retall: el sprue, les restes de corredor i qualsevol flaix (excés de plàstic a les línies de separació de motlles) es desprenen, sovint manualment o utilitzant accessoris de retallada .
Operacions secundàries (opcionals): pot incloure afegir eixos/rodes metàl·liques, connectar tapes (si es separen), imprimir etiquetes/logotips, proves de fuites o controls d’inspecció de qualitat (dimensions, pes, defectes visuals, integritat estructural) .
9. Repetir el cicle:
El motlle es tanca i tot el cicle (passos 3-8) es repeteix contínuament per produir diverses papereres .
Aquest procés produeix de manera eficient les papereres de plàstic de 360L amb forma complexa amb una alta repetibilitat .
Components de motlle
Acer motlle

Sistema de corredors calents

Parts estàndard

Package & . lliurament

Els comentaris dels clients

Cap
P1: Quin tipus de plàstic és millor per a papereres de 360L?
R: El polietilè d’alta densitat (HDPE) és ideal per a la seva força, resistència a la UV i durabilitat d’impacte . polipropilè (pp) és una alternativa rendible per a l’ús interior . tots dos accepten contingut reciclat (regrind) .
P2: Quant de temps triga el motlle a fabricar?
R: El temps de conducció és de 8 a 12 setmanes (depenent de la complexitat) . Els factors inclouen el tipus d'acer (e . g ., p20, h13), recompte de cavitats i acabat superficial (texturat/polit) .
P3: Quin és el temps de cicle òptim per a la producció?
R: Els temps de cicle oscil·len entre els 90 i els 180 segons, influenciats per:
- Gruix de la paret (normalment de 4–6 mm per a la rigidesa)
- Disseny del sistema de refrigeració
- Longitud del flux de material
-
P4: El motlle pot incloure dissenys de costelles apilables?
A: Sí . Les costelles apiladores estan dissenyades al nucli/cavitat per assegurar que la nidificació segura i d'espai . angles (1 . 5–3 graus) faciliten la demoulding.
P5: Quin grau d’acer es recomana?
A: Use hardened steel (H13/420SS) for longevity (>1 milió de cicles) . acer pre-endinsat (P20) s'adapta als volums inferiors (<500k cycles).
P6: Com s’eviten les marques d’ordit i lavabo?
R: Les solucions inclouen:
- Gruix de la paret uniforme + costelles estructurals
- Canals de refrigeració conformals
- Optimització de la porta (preferida les sub-portes)
- Control de pressió d'embalatge .
P7: És adequada la tecnologia en calent?
R: Sí, per a papereres grans:
- Redueix els residus de materials (~ 15%)
- Millora la coherència d’omplir
- Baixa el temps de cicle (vs . corredors freds) .
P8: El motlle pot gestionar el material reciclat?
A: Absolutament . Especifiqueu l’acer resistent a la corrosió (e . g ., insercions inoxidables) i ventilació robusta (0 . 03–055mm de profunditat) per resistir a la grinyola abrasiva.
P9: Com es gestiona la garantia de qualitat?
R: Realitzem:
- T 0/T1 Proves de mostra + informes dimensionals
- Simulació de flux (Moldflow®) Preproducció
- Sensors de pressió de cavitat per al control en temps real .


