

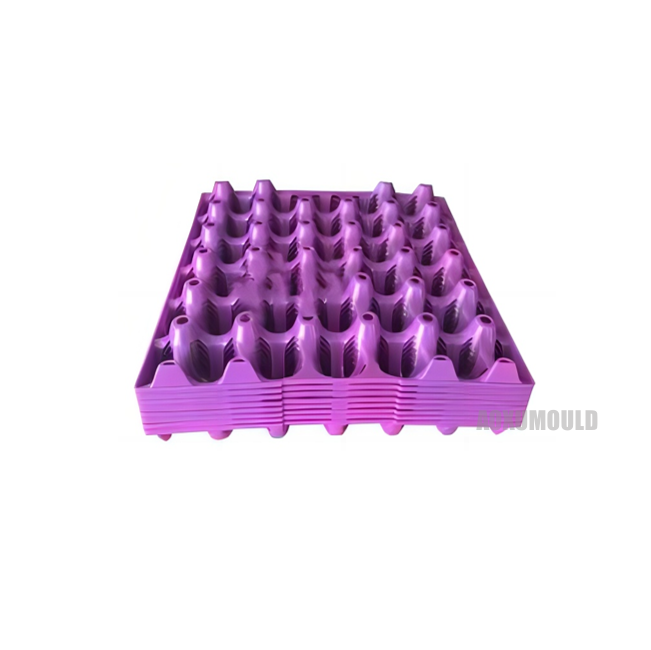
Especificacions de motlles
|
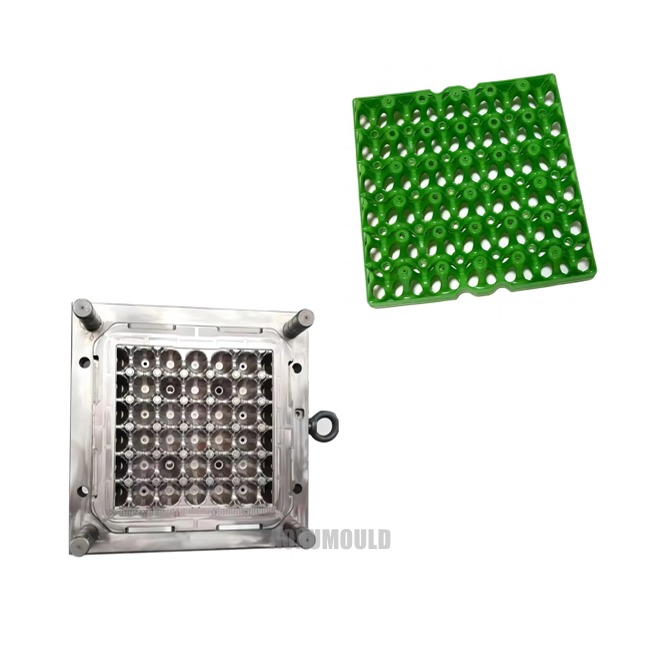
Nom de motlle |
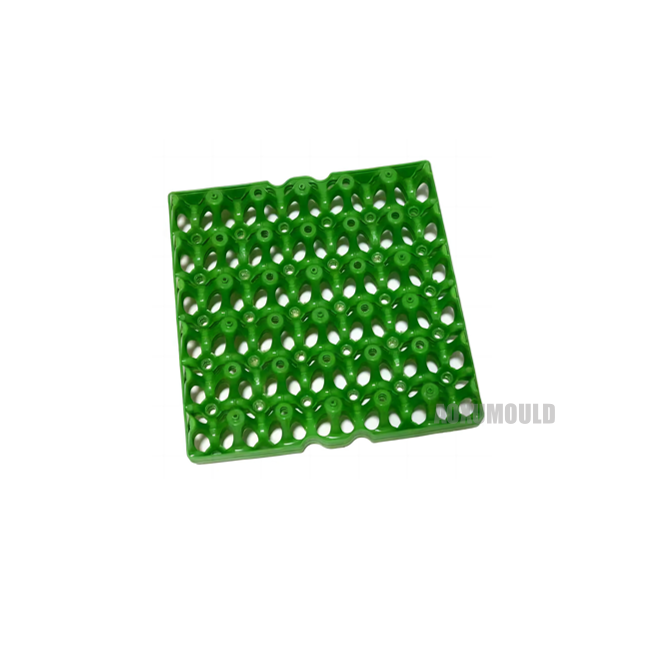
Motlle de safata d'ou de plàstic |
|
Material del producte |
PP, plàstic |
|
Mida del producte |
295x295x50mm |
|
Pes del producte |
300 grams |
|
Material de motlle per a la cavitat i. Centre |
P20, 718 |
|
Base de motlles |
P20, 718H |
|
Sistema d’injecció |
Corredor fred |
|
Màquina d'injecció adequada |
350T |
|
Mida de motlle |
510x510x150mm |
|
Motlle Lifetime |
Més de 500, 000 PCS |
PerquèCHooseTo USPúltimicEggTRay?
La safata d’ou de plàstic és un utensili de cuina molt pràctic que té molts avantatges i ens pot aportar molta comoditat i comoditat.
En primer lloc, els ous de plàstic són més lleugers, més fàcils de netejar i menys propensos a l’oxidació en comparació amb les safates tradicionals d’ou metàl·lics. Quan normalment utilitzem safates d’ou metàl·liques, sovint trobem que el material metàl·lic és fàcil d’embrutar -se i és difícil de netejar. Les safates d’ou de plàstic no només són lleugeres, sinó que també són més convenients i eficients d’utilitzar. Es poden netejar amb només un esbandit senzill, reduint la nostra càrrega de treball.
En segon lloc, l’aparició de safates d’ou de plàstic és diversa, amb colors vius i estils nous, que es poden combinar amb diferents decoracions de cuina per augmentar la bellesa general de la cuina. Quan l’utilitzem, podem triar les nostres combinacions de colors preferides segons les preferències personals, cosa que afegeix una sensació de diversió i d’efecte decoratiu.
Una vegada més, les safates d’ou de plàstic tenen certes propietats anti -relliscades, cosa que dificulta que els ous es puguin relliscar quan es col·loquen a la safata, evitant col·lisions d’ou i reduint les taxes de dany. Quan utilitzem safates tradicionals d’ou metàl·liques, sovint ens trobem amb situacions en què els ous s’apaguen, fent que esclatin i augmentin els residus innecessaris. Les safates d’ou de plàstic tenen certes propietats anti -relliscades, que poden protegir eficaçment els ous, ampliar el temps d’emmagatzematge i reduir el malbaratament d’aliments.
Finalment, les safates d’ou de plàstic són assequibles i tenen una llarga vida, convertint -les en un utensili de cuina econòmic. Quan comprem estris de cuina, normalment considerem el factor de preu i les safates d’ou de plàstic són barates, rendibles, tenen una vida útil llarga, no es fan malbé fàcilment i són un element de la llar molt pràctic.
ComTo DeacabarTellTypeAnPostentOf IbricolatGmenjarFoPúltimicEggTraigSituar?

Les safates d’ou de plàstic són un element domèstic comú realitzat amb tecnologia de modelat per injecció durant el procés de producció. La porta d’injecció és una part molt important del modelat per injecció, que afecta directament la qualitat del modelat i l’eficiència del procés del producte. A continuació, analitzaré detalladament els tipus i les posicions de les portes de modelat per injecció per a safates d’ou de plàstic.
En primer lloc, fem una ullada als tipus de portes de modelat per injecció. Per a productes de mida petita, com ara safates d’ou de plàstic, els tipus de porta d’emmotllament d’injecció d’ús comú són la porta de bloqueig de punts, la porta de bloqueig lateral i la porta directa. La porta de bloqueig de punts és un tipus de porta que injecta plàstic fos en una cavitat de motlle des d’un o més costats d’un producte, adequat per a productes amb superfícies relativament planes. La porta de bloqueig lateral s’utilitza per injectar plàstic fos a la cavitat del motlle des d’un costat del motlle i és adequat per a situacions en què la superfície del producte té textures desiguals. La porta d'abocament directa s'utilitza per injectar plàstic fos directament a la cavitat del motlle des de la part superior del producte, adequada per a productes amb formes senzilles. Quan seleccioneu el tipus de porta de modelat per injecció, cal fer una elecció raonable en funció dels requisits de disseny i producció del producte.
A continuació, parlem de la ubicació de la porta de modelat per injecció. Per a productes com les safates d’ou de plàstic, és habitual triar establir portes a les vores del producte per facilitar l’entrada de plàstic a la cavitat del motlle i omplir tot el producte. Al mateix temps, també pot reduir l’ocurrència de bombolles i matèries curtes durant el procés d’injecció, garantint la qualitat del modelat del producte. Quan seleccioneu la posició de la porta d’injecció, cal tenir en compte factors com els requisits d’aparició del producte, la dificultat de modelar i el post-tractament de la porta, per determinar en última instància la posició més adequada.
A més, per millorar la qualitat de l’aspecte i l’eficiència de producció del producte, es poden fer algunes optimitzacions en el disseny de productes i l’estructura de motlles. Per exemple, augmentant el nombre de cavitats de motlle, configurant pins d’expulsió o sistemes d’escapament, es pot millorar la precisió del modelat i l’eficiència de producció dels productes. Al mateix temps, també es pot considerar que les tecnologies especials de processos com la tecnologia de corredors calents i el modelat laminat milloren encara més la qualitat i l’eficiència de producció del producte.
Dissenys per a productes i. Situar

ProgrésArang dePúltimicEggTraigIbricolatSituar Processa
L’horari de processament del motlle d’injecció de safata d’ou de plàstic ha de seguir un procés sistemàtic, combinat amb la tecnologia de fabricació de motlles i les fites del projecte per a la planificació. A continuació es mostra el marc per programar el progrés de processament del motlle Aoxu.
1. Fase de disseny (5-10 dies)
Anàlisi de requisits: aclariu les especificacions del producte (mida, nombre de forats, pendent de demoltes, etc.) i requisits de vida del motlle.
Disseny de l'estructura de motlles: completeu el disseny de separació 3D, sistema d'abocament (porta de punt o porta lateral), sistema de refrigeració i mecanisme d'experiència.
Sortida de dibuix: genereu dibuixos de mecanitzat, dibuixos de muntatge i dibuixos de disseny d’elèctrodes i confirmeu les toleràncies de claus (com ± 0. 05mm) amb el client.
2. Preparació de material (3-5 dies)
Contractació de bases de motlle: seleccioneu Bases estàndard de motlle (com ara estàndard LKM) en funció de la mida del motlle o personalitzeu les bases de motlles no estàndard.
Ordenació d'acer: l'acer prèviament endurit (com P20 o 718H) està seleccionat per a la cavitat/nucli, i els materials d'alta duresa (com H13) s'utilitzen per al passador i el control lliscant.
Preparació de peces subcontractades: sistema de corredor calent de pre -comanda i peces estàndard (molles, columnes de guia, etc.).
3. Etapa de processament (15-25 dies)
Mecanatge en brut: fresat CNC de la superfície de referència de la base del motlle i el contorn de la cavitat, amb una quantitat de mecanitzat de precisió reservada de 0. 2-0. 3mm.
Tractament tèrmic: es realitza un desplegament al buit en parts que requereixen una gran duresa (com la duresa HRC 48-52).
Mecanatge de precisió:
Milling de precisió: completeu el mecanitzat de la superfície de la cavitat (es recomana utilitzar una màquina -eina de cinc eixos).
Mecanatge de descàrrega elèctrica (EDM): zones de processament que el CNC no pot manejar, com ara solcs profunds i cantonades afilades.
Tall de fil: processament de forats de precisió, com ara forats del passador d’expulsor i inseriu les ranures.
Tractament superficial: poliu la cavitat a la superfície del mirall (ra menys o igual a 0.
4. Assemblea i posada en servei (5-7 dies)
Muntatge de components: instal·leu el sistema d’expulsió i el circuit d’aigua de refrigeració (que requereix una prova de pressió 3MPA).
Prova de motlle Fit: comproveu l’ajustament de la superfície de separació (buit inferior o igual a 0. 02mm) i la suavitat del moviment lliscant.
Acceptació prèvia: realitzeu proves de motlles buits a la fàbrica de motlles i registreu dades dimensionals clau.
5. Motchioning i optimització de prova (3-5 dies)
Primer modelat de prova (T1): verifiqueu els paràmetres de modelat per injecció (temperatura del material, temps de retenció) i efecte de demoldització del producte.
Correcció de problemes:
Ajusteu la profunditat de la ranura d’escapament (normalment 0. 02-0. 03mm).
Optimitzeu la disposició del sistema d’aigua de refrigeració per reduir el temps del cicle.
Arreglar problemes de flaix o de contracció (reduint la pressió d'injecció o la mida de la porta modificant).
Motlle d’assaig pre -producció (t 2- t3): produeixen contínuament els motlles 100-200 per verificar l’estabilitat.
Test deMotlle de safata d'ou de plàstic
Paquet &. Entrega

Components de motlle
Acer motlle

Sistema de corredors calents

Parts estàndard

Cap
Els comentaris dels clients


